
 中文简体
金属鋳造用の砂型: プロセスと材料の完全ガイド
金属鋳造用の砂型は、何世紀にもわたって鋳造工場の主力製品であり、設計図を完成した金属部品に変える最も実用的な方法の 1 つであり続けています。ウォーターポンプのハウジングやバルブ本体からインペラの鋳物やパイプ継手に至るまで、部品が複雑すぎて単純な機械加工ができない場合や、恒久的な工具で製造するにはコストが高すぎる場合には、砂型が最も賢明な選択となることがよくあります。このガイドでは、砂型がどのように作られるのか、どのような材料が砂型をうまく機能させるのか、そして経験豊富な鋳造工場がプロセスの各段階で何を監視しているのかについて説明します。
金属鋳造用砂型とは何ですか?
砂型は、鋳造プロセス中に溶融金属を受け入れる、圧縮された砂の中に形成される空洞です。金型は、部品の外形の実物大モデルであるパターンから始まります。パターンを特別に用意した砂に詰め込み、砂がパーツの形をとります。パターンが除去されると、空のキャビティは液体金属で満たされる準備が整い、そのキャビティによって完成した鋳造品の外形が決まります。
各砂型は 1 回の流し込み用に作られているため、プロセスには非常に柔軟性があります。当社では、ダイカストや永久金型鋳造といった多額の工具投資を必要とせずに、少量のスペアパーツ、新しいポンプ設計のプロトタイプ、または中規模の生産を生産できます。通常、金属が固まると型は壊れてしまいますが、砂は回収して再利用できるため、プロセスの経済性と効率性が維持されます。
砂型の主な種類
すべての砂型が同じように動作するわけではありません。適切な成形方法は、合金、鋳造品のサイズ、部品に必要な寸法精度のレベルによって異なります。工業的に使用される最も一般的なタイプは、生砂型、乾式砂型、無焼成型、シェル型の 4 種類です。
| モールドタイプ | バインダー | 主要な強み | 一般的な使用方法 |
|---|---|---|---|
| 緑砂型 | 粘土と水 | 低コストで砂の再生が簡単 | ポンプハウジング、バルブボディ、機械部品 |
| 乾燥砂型 | 粘土を焼いて強度を高めたもの | 金型壁の強化と表面仕上げの向上 | 中型から大型の鋳物 |
| ノーベーク金型 | 樹脂と硬化剤 | 重量部品の高い寸法精度 | 大型バルブおよび機械の鋳物 |
| シェルモールド | 樹脂コーティング砂 | 薄くて丈夫なシェルと良好な表面仕上げ | 適度な量の精密部品 |
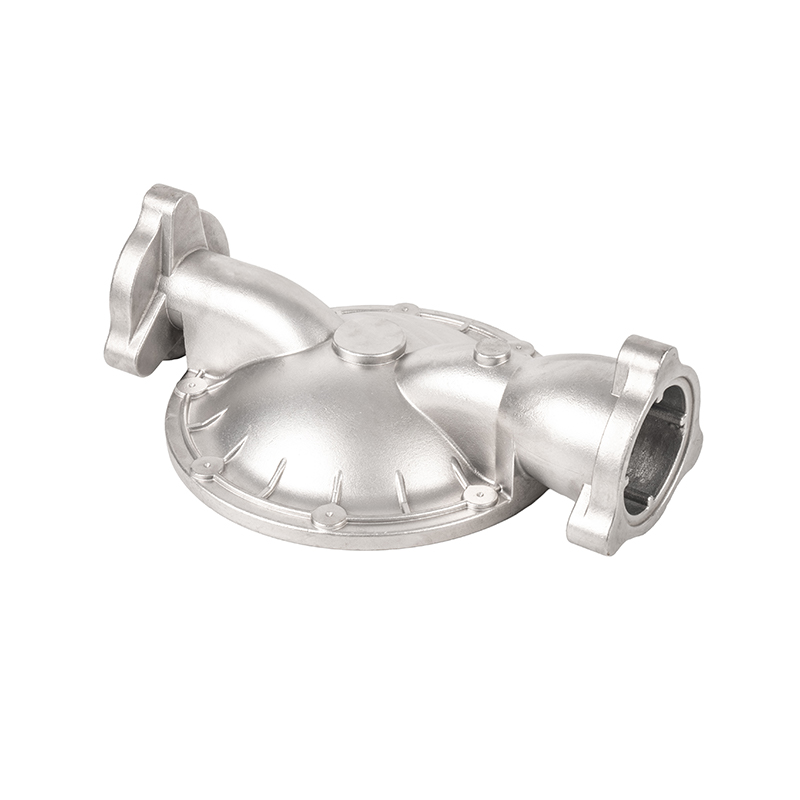
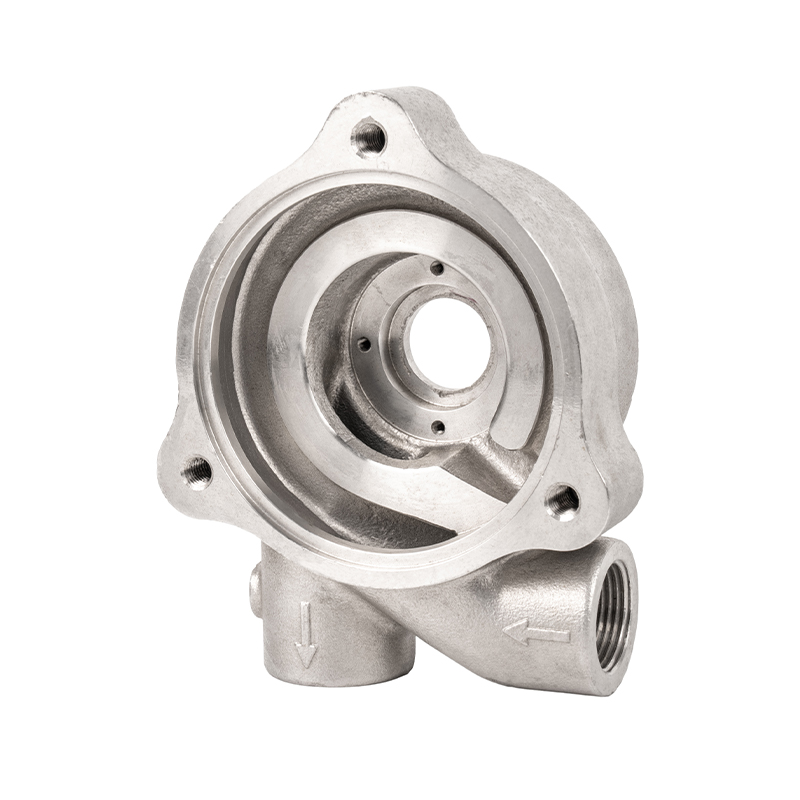
当社独自の生産では、生砂型が流体処理コンポーネントとして最も一般的な選択肢です。経済的で準備が早く、肉厚が中程度の部品に適しています。 遠心ポンプの鋳物 .
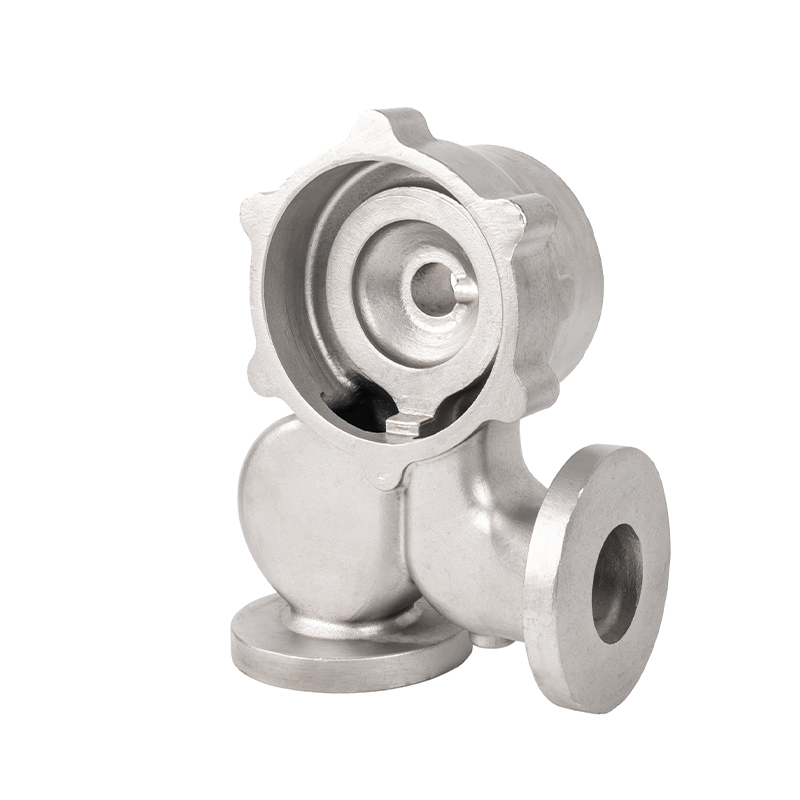 寧波メーカーのステンレス鋼遠心ポンプ鋳物 このリストでは、高度な技術と輸出経験を持つ中国の鋳物工場によって製造されたステンレス鋼の精密遠心ポンプ鋳物を紹介します。これは、中肉の流体処理コンポーネントの金型タイプを比較する際に関連します。 製品を見る→
ノーベーク金型は、部品が重く、長い冷却期間を通して金型の寸法を維持する必要がある場合に問題になります。シェル金型は、表面仕上げの要件がより厳しく、生産量に応じて金型コストが若干高くてもよい場合に選択されます。それぞれの方法には適切な場所があり、優れた鋳造工場は、固定された好みではなく、鋳造図面に基づいてオプションを推奨します。
金属鋳造用の砂型の作り方
信頼できる砂型は、入念な準備によって生まれます。金型の小さな間違いが後になって鋳造の欠陥として現れることがよくあるため、私たちは各段階で規律ある手順に従います。主な手順を以下に示します。
- パターンの準備。パターンはパーツの形状に一致するように構築されており、砂からきれいに引き抜くことができるように、収縮許容値が追加され、抜き勾配が含まれています。
- 砂の準備。砂は、安定した水分または樹脂レベルを達成するために、選択された結合剤および添加剤と混合されます。不均一な砂は、カビ関連の欠陥の最も一般的な原因の 1 つです。
- 成形と圧縮。砂は型箱の中でパターンの周りに詰められます。金型が浸食することなく溶融金属の圧力に耐えられるようにするには、均一な圧縮が不可欠です。
- コア設定。コアを金型に配置して、パターンだけでは成形できない内部通路、アンダーカット、キャビティを作成します。内部に流路を持つインペラなどの部品にとって、適切にサポートされたコアは非常に重要です。
- 型締め。コープとドラッグとして知られる金型の 2 つの半分は、注入中にキャビティの形状が維持されるように位置合わせされてクランプされます。
- 注いで固める。溶融金属はスプルーから注入され、キャビティを満たします。注湯温度、ゲート設計、通気はすべて、金属がどの程度きれいに金型に充填されるかに影響します。
- シェイクアウトとフィニッシュ。金属が固まった後、型を取り除き、鋳物を取り出します。検査前にランナーとライザーを切断し、表面を洗浄します。
ブレード インペラの鋳物は、金型の作成順序が重要である理由を示す良い例です。油圧性能を決める内部流路は中子によって形成されており、注湯中に金型がずれたり、中子が動いたりすると羽根車が設計通りにならなくなります。最終部品の形状を保護するには、慎重な成形が必要です。
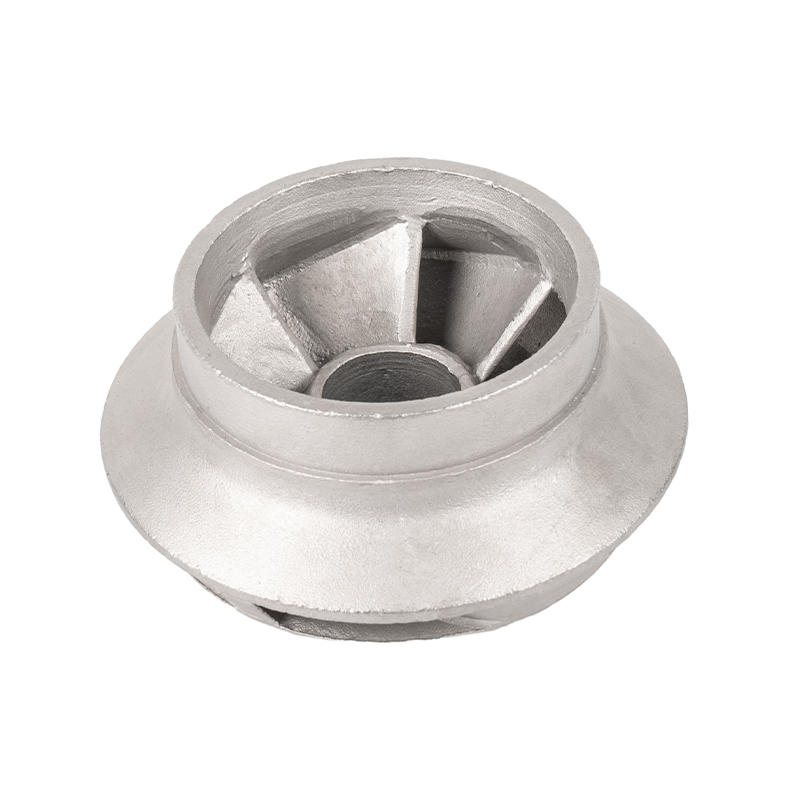 ステンレス鋼の精密ブレードインペラ鋳物 ブレード インペラの鋳造は、成形中の正確なコアの配置に依存します。このサプライヤーのステンレス鋼精密鋳造品は、内部流路が油圧設計要件に正確に一致する必要がある用途で検討する価値があります。 製品を見る→
鋳物が金型から取り外されると、二次加工の前に洗浄と検査が行われます。多くのバイヤーはこの段階でのみ鋳物の真の品質を確認しますが、結果ははるかに早い段階、つまり金型製造プロセス自体で決定されます。
よくある砂型の欠陥とその防止方法
砂型鋳造部品が検査に合格しない場合、根本原因は多くの場合金型にあります。長年にわたり、私たちはほとんどの欠陥が砂の質、圧縮、または通気に原因があることを学びました。これらの欠陥を理解することは、問題を迅速に解決し、進行中の生産で問題が再発するのを防ぐのに役立ちます。
| 欠陥 | 主な原因 | 予防 |
|---|---|---|
| 砂の混入 | 緩んだ砂が溶融金属に流れ込む | より強力な圧縮、金型コーティング、制御された注入 |
| 気孔率 | 凝固中にガスが閉じ込められる | 通気性の向上、湿気の制御、適切な注出温度 |
| モールドシフト | コープとドラグのズレ | しっかりと取り付けられたフラスコと正確な位置決めピン |
| かさぶた | 注入中に表面の砂が膨張して亀裂が入る | 水分の制御、圧縮の改善、適切なベーキング |
| ひけ巣 | 固化物はライザーによって供給されません | 最適化されたライザー位置とゲート設計 |
これらはまさに、新しい鋳造設計を検討する際に評価される問題です。ベントを追加したり、バインダーの比率を変更したりするなど、金型を少し調整するだけで、信頼できる部品と廃棄された鋳造部品との違いが生じる可能性があります。
鋳造コンポーネント用の砂型の選択
砂型が正しいアプローチであるかどうかは、どのようにして判断できるのでしょうか?私たちの経験では、決定は部品サイズ、幾何学的複雑さ、生産量、合金の 4 つの要素によって決まります。大型または重量のコンポーネントは、ほとんどの場合、永久的な金型よりも砂型の方が適しています。バルブポートなどの内部通路を備えた部品では、必要な場所に正確にコアを配置できるという利点があります。注文量が少量または中程度の場合、砂型の金型コストが低いため単価が現実的になります。また、鉄、鋼、ステンレス鋼、アルミニウムはすべて砂型に流し込むことができるため、合金がこのプロセスを避ける理由になることはほとんどありません。
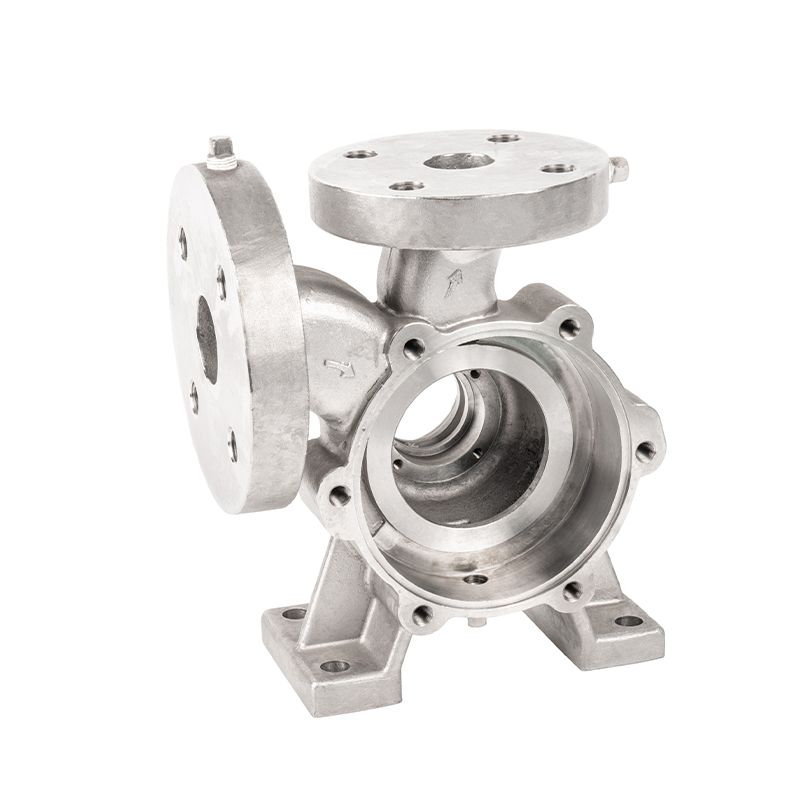
ボールバルブ鋳物は当社の現場での典型的な例です。ボールバルブの本体には、厚い壁セクション、正確なポート位置合わせ、および良好なシール面が必要です。十分に準備された砂型は、金属が冷めるまでその寸法を保持し、その後当社の仕上げ作業によってシール面が必要な基準に達します。これが実際にどのように機能するかを知りたい場合は、次の記事を参照してください。 ウォーターポンプ鋳物の砂型鋳造プロセス 流体処理コンポーネントの成形、注入、仕上げのステップを順を追って説明します。
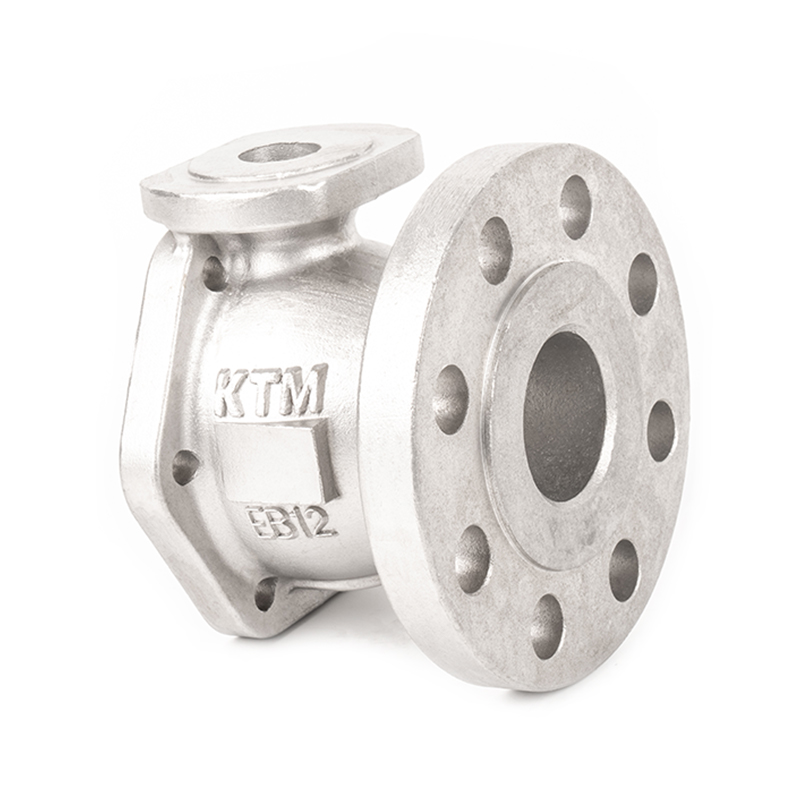 厚肉部用ステンレス鋼製ボールバルブ鋳物 ボールバルブの鋳物には、厚い壁、正確なポート位置合わせ、および良好なシール面が必要です。このサプライヤーの精密ステンレス鋼鋳物は、砂型成形で強度、コスト、リードタイムのバランスをとる中型から大型の部品に適しています。 製品を見る→
プロセスを並べて比較するバイヤーにとって、問題は通常、量と表面仕上げに帰着します。小さくて細かい部品が多数必要な場合は、インベストメント鋳造などの他の方法の方が効率的である場合があります。中実の断面を持つ中型から大型の部品の場合、砂型成形は強度、コスト、納期のバランスが優れています。
金属鋳造用の砂型は時代遅れの技術ではありません。これらは、現代の製造業に引き続き役立つ、実用的で実証済みのソリューションです。これらにより、鋳造工場はコストを予測しつつ、さまざまな部品や合金を柔軟に扱うことができます。砂型鋳造コンポーネントの成功は、慎重なパターン設計、一貫した砂の準備、規律ある成形にかかっています。これらの基本が適切に処理されていれば、砂型は何年にもわたって厳しい使用条件を満たす鋳物を製造できます。砂型成形に適したコンポーネントをお持ちの場合は、当社のエンジニアが喜んで図面を確認し、最も信頼できるアプローチを推奨します。
関連製品
著作権© Ningbo Etdz Andrew Precision Cast Co., Ltd. 無断転載を禁じます

