
 中文简体
砂型鋳造の利点: コスト、柔軟性、設計の自由度について説明
砂型鋳造は、現在でも日常の生産に使用されている最古の金属成形法であり、依然として世界で最も広く使用されている鋳造プロセスです。その長寿はノスタルジーではありません。それは、特に私たちが毎週生産しているポンプ、バルブ、インペラ、機械部品にとって、100 年前と同じくらい今日でも重要な一連の実用的な利点に帰着します。
以下では、砂型鋳造が本当にもたらすもの、砂型鋳造が他のプロセスに勝る部分、そうでない部分、そして実際のプロジェクトでそれを最大限に活用する方法について説明します。
砂型の中では実際に何が起こっているのか
原理は簡単です。完成した部品のような形をしたパターンを砂に詰め込み、砂をその周りに圧縮し、パターンを引っ込めて空洞を残します。 2 つの金型半体を結合し、中子を所定の位置に設置して内部通路を形成し、溶融金属をキャビティに注入します。金属が固まった後、型を取り除き、鋳物を洗浄し、熱処理、機械加工、検査に進みます。
このシーケンスは地味ですが、だからこそ、以下に挙げる利点が維持されます。プロセスでは、高価な強化工具や狭い範囲の部品形状に依存するものは何もありません。
砂型鋳造の主な利点
これらが、他のプロセスが技術的に利用可能である場合でも、顧客が砂型鋳造コンポーネントに戻り続ける理由です。
低い工具コストと迅速なパターン作成
パターンは木材、樹脂、金属から作成でき、コストは機械加工されたスチール金型の数分の一です。新しい設計の場合、その差異は見積書の最大の単一の数値であることがよくあります。また、生産を開始するために膨大な量をコミットする必要がないことも意味します。
複雑な中空形状も自由に設計可能
注ぐたびに金型が破壊されるため、部品を取り出す必要がある剛性の高い金型を中心に設計する必要がありません。アンダーカット、深いポケット、内部チャネル、およびさまざまな壁厚はすべて実現可能です。他の場所で複数の溶接または機械加工が必要となる複雑な内部形状も、多くの場合、1 つの鋳物として製造できます。
非常に幅広い金属と部品サイズの選択肢
砂型鋳造では、鋳鉄、炭素鋼、低合金鋼、ステンレス鋼、アルミニウム、青銅、真鍮を扱います。サイズ範囲も同様に幅広く、数百グラムのコンポーネントから移動にクレーンが必要なハウジングまであります。この範囲をこれほど快適にカバーするプロセスは他にはほとんどありません。
低コスト、低リスクの設計変更
プロトタイプの結果、ボスを移動する必要がある、または壁を厚くする必要があることが判明した場合、パターンは最初から再構築されるのではなく、変更されます。この柔軟性により、開発サイクルが大幅に短縮され、適切な設計を実現するためのコストが削減されます。
双方向に拡張できる生産実行
砂型鋳造は、1 つのプロトタイプの場合は経済的ですが、年間数千個の場合でも実用的です。大量生産規模でのみ意味のある最小注文数量を強制される必要はありません。
砂は再利用可能
シェイクアウト後、鋳物砂の大部分は回収され、再調整されてラインに戻されます。これにより、消耗品のコストが抑えられ、廃棄される材料の量が削減されます。
砂型鋳造とダイカストおよびインベストメント鋳造の比較
どこでも勝てるプロセスはありません。以下の表は、通常プロジェクトを決定する条件におけるトレードオフをまとめたものです。
| 因子 | 砂型鋳造 | ダイカスト | インベストメント鋳造 |
|---|---|---|---|
| 工具費 | 低い | 高 | 中~高 |
| ツーリングのリードタイム | 数日から数週間 | 数週間から数か月 | 週間 |
| 一般的な部品サイズ | 非常に小さいものから非常に大きいものまで | ほとんどが小規模から中規模 | 小規模から中規模 |
| 表面仕上げ | 中程度、頻繁に機械加工が必要 | 良い | 良い to excellent |
| 最適な音量範囲 | 1 回限りから数千件まで | 数万以上 | 数百から数千 |
| 設計変更の柔軟性 | 高 | 低い | 中等度 |
これらのメリットが実質部分で発揮される場所
実際のコンポーネントを見てみると、上記の利点は抽象的なものではなくなります。当社の自社製品では、ハウジングと本体が大きく、幾何学的に複雑で、ダイカストで大量に発注されることはほとんどない流体ハンドリング機器が最も適しています。
ポンプ本体がその良い例です。あ 遠心ポンプケーシング 湾曲した内部流路、ボリュート周囲の厚いセクション、排出口付近の薄いセクションがすべて一体化されています。砂型鋳造では、1 回の流し込みでその形状を形成できるため、ポンプ メーカーが提供するさまざまなサイズにわたって工具コストを管理しやすくなります。
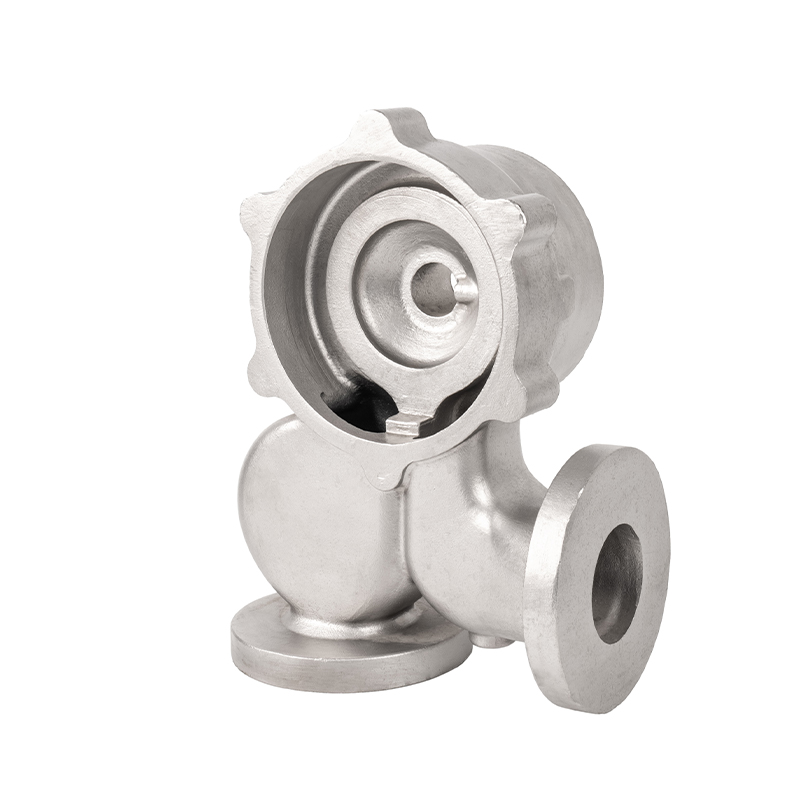 カスタムステンレス鋼遠心ポンプ鋳物 遠心ポンプのケーシング、インペラ、シャフト、ベアリング用の OEM ステンレス鋼鋳物で、化学、水、エネルギー産業における流体輸送に適しています。 製品を見る→
バルブ本体も同じロジックに従います。ボールバルブ本体には、正確な内部ボア、シール面、そして多くの場合、圧力を保持するためのかなり重い壁が必要です。砂型鋳造によりブランクが確実に製造され、その後の機械加工により重要な表面が公差内に保たれます。
 カスタムステンレス鋼ボールバルブ鋳物 流体制御用のステンレス、炭素、または合金鋼の OEM ボール バルブ鋳物。産業システム用のフランジ、ねじ込み、または溶接接続オプションを備えています。 製品を見る→
インペラはブレードが薄く、湾曲しており、バランスを取る必要があるため、別の課題が加わります。適切に設計されたコアを使用した砂型鋳造により、ブレードをハブに溶接するのではなく、一体のブレード プロファイルが生成されるため、あらゆる弱点が解消されます。
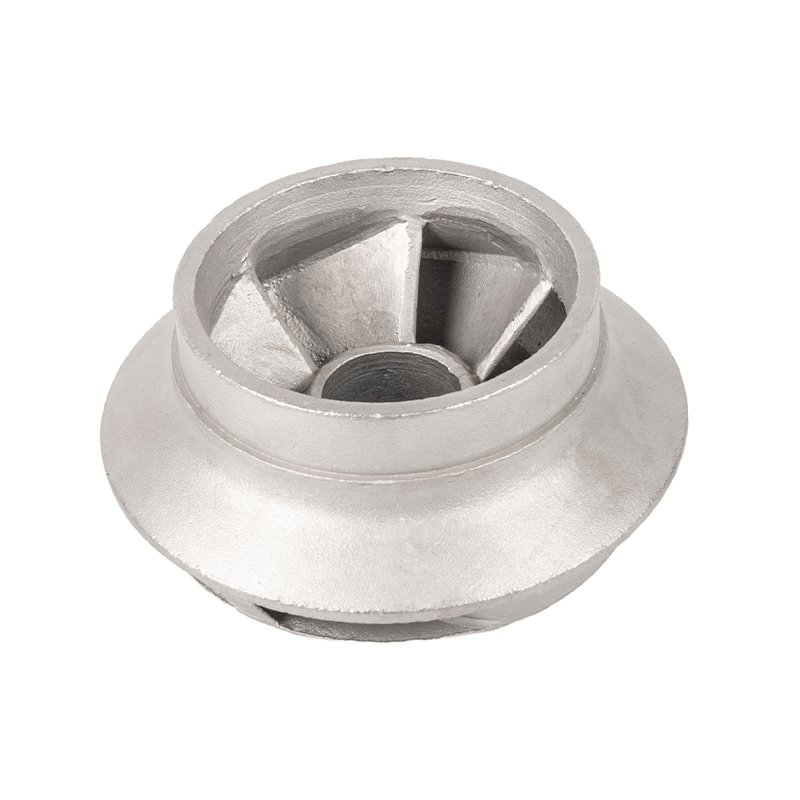 カスタムステンレス鋼の精密ブレードインペラ鋳物 ポンプ、タービン、ファン用の OEM ブレード インペラ鋳物。回転、エネルギー変換、長寿命をサポートする耐食合金で作られています。 製品を見る→
流体機器以外にも、同じ理由がモーター ハウジング、シリンダー ヘッド、排気コンポーネント、減速機ハウジング、パイプ継手、建築用ハードウェアにも当てはまります。形状が複雑な場合、体積が中程度である場合、またはパーツが大きい場合は、砂型鋳造がコストと機能の最適なバランスを提供する傾向があります。
限界は現実であり、計画を立てる価値がある
私たちは、制約が存在しないふりをするよりも、制約について正直に答えたいと考えています。設計段階でそれらを把握しておくと、検査段階で発見するよりもはるかに多くのコストを節約できます。
- 鋳放しの表面仕上げはダイカストやインベストメント鋳造よりも粗いため、通常は図面に機械加工代が組み込まれています。
- 寸法公差は精密プロセスよりも広く、重要な形状は通常、鋳造後に機械加工が必要です。
- 最小肉厚には制限があり、非常に薄い部分は急速に冷却され、ミスランを引き起こす可能性があります。
- 多孔性、砂の混入、収縮は固有のリスクであり、ゲート設計、注入温度、およびプロセス規律を通じて制御する必要があります。
- 部品あたりの労働量は完全に自動化されたダイカストよりも高く、これは非常に大量の生産において重要となります。
アプリケーションが機械加工操作と適切な許容範囲を許容できる場合、これらの点はどれも不適格ではありません。それができない場合は、コミットする前に、精密キャストの代替案を検討する価値があります。
メリットを最大限に活用する方法
砂型鋳造を最大限に活用するには、運ではなく準備が重要です。鋳物砂自体の品質が、その後のすべての上限を決定します。粒度分布、結合剤含有量、水分はすべて、金型の強度と表面仕上げに影響します。この件については、次のノートで詳しく説明しました。 鋳物砂の品質が完成品をどのように形作るか .
砂以外にも、3 つの習慣が常により良い鋳物を生み出します。まず、加工代と基準点について早めに合意し、完成品を念頭に置いてパターンを作成します。第二に、急激な変化は応力を集中させ、収縮欠陥を促進するため、肉厚の変化を緩やかに保ちます。第三に、寸法チェック、圧力テスト、放射線検査など、事前に合格基準を定義して、双方が同じものを測定するようにします。
購入者から寄せられる質問
砂型鋳造は少量の場合にのみ適していますか?
いいえ、低および中量の場合に最も競争力が高くなりますが、年間数千個の場合、特にダイカスト工具が実用的ではない大型コンポーネントの場合には引き続き実行可能です。
砂型鋳造はインベストメント鋳造よりも安価ですか?
ほとんどの中型および大型部品については、そのとおりです。その主な理由は、パターンのコストが低く、プロセスがより単純なツールを使用できるためです。公差が厳しい小型で非常に詳細な部品の場合は、インベストメント鋳造がより経済的な選択肢となる可能性があります。
砂型鋳造できる金属はどれですか?
鋳鉄、炭素鋼、低合金鋼およびステンレス鋼、アルミニウム合金、青銅、真鍮がすべて一般的です。正しい選択は、動作環境、機械的負荷、腐食や温度の要件によって異なります。
表面はどれくらい良くなるでしょうか?
通常、重要な箇所には機械加工が施され、機能的な鋳放しの表面が期待できます。シール面、ボア、および合わせ面は通常、鋳造後に仕上げられますが、これは欠点ではなく標準的な方法です。
砂型鋳造がこれほど長く生き残ってきたのは、購入者に大規模でのみ意味のある工具コストを強いることなく、複雑な金属形状を実用的なサイズで適切な量で製造するという、真に困難な問題を解決したからです。設計の自由度、材料範囲、コスト管理の組み合わせに勝るものはなく、それがこのプロセスが依然として工業用部品製造の中心に位置する理由です。
この記事で取り上げている作品の種類を知りたい場合は、以下を参照してください。 私たちが生産する精密鋳造品 または、図面をお送りいただければ、砂型鋳造が適切な方法であるかどうかを正直にお伝えさせていただきます。
関連製品
著作権© Ningbo Etdz Andrew Precision Cast Co., Ltd. 無断転載を禁じます

